Artykuł sponsorowany
Jak warunki pracy i dalszej obróbki decydują o wyborze formatek brązowych
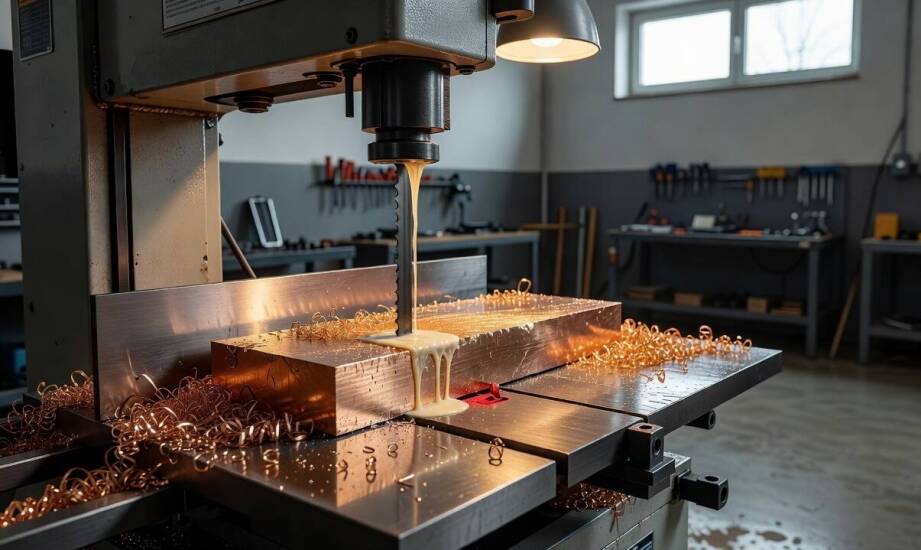
Formatka brązowa rzadko stanowi produkt końcowy. Pełni funkcję bazowego półfabrykatu, od którego uzależniona jest cała ścieżka obróbki mechanicznej i późniejszy montaż elementów ślizgowych. Zdefiniowanie odpowiedniego gatunku stopu oraz metody cięcia determinuje czas skrawania, zachowanie materiału w maszynie oraz niezawodność gotowych tulei czy prowadnic. Decyzje podjęte już na etapie planowania zakupów surowcowych bezpośrednio przekładają się na płynność i rentowność całego procesu technologicznego.
Warunki eksploatacji wyznaczają gatunek brązu
Zebranie danych o docelowym nacisku powierzchniowym, prędkości ślizgania oraz temperaturze węzła to pierwszy krok przed wskazaniem konkretnego stopu. Brąz cynowy B101 wykazuje wysoką odporność na ścieranie, dlatego powszechnie trafia na panewki i łożyska pracujące pod stałym, intensywnym obciążeniem. Odmienne właściwości mechaniczne prezentuje brąz aluminiowy BA1032. Zapewnia on znacznie lepszą wytrzymałość na uderzenia i dobrze znosi kontakt ze środowiskiem chemicznym. Wartość nacisku dopuszczalnego oraz generowana temperatura tarcia bezpośrednio warunkują dobór surowca do projektu. Wyższe parametry eksploatacyjne wymuszają zastosowanie gatunków o zwiększonej twardości i lepszym przewodnictwie cieplnym.
Przewidywany naddatek obróbkowy, grubość wyjściowa metalu i układ naprężeń determinują zasadność zamawiania formatek na konkretny wymiar. Naddatek całkowity kompensuje ewentualne odkształcenia oraz pozwala bezpiecznie usunąć wierzchnią warstwę wadliwą podczas frezowania. Zamówienie materiału z odpowiednim zapasem chroni przed brakiem surowca do wykończenia detalu. Trzeba przy tym pamiętać, że szerokość naddatku zależy od użytej technologii i parametrów obrabiarki, a nie z góry określonych standardów branżowych. Grubsze profile rzadziej ulegają zniekształceniom, ale nierzadko wymagają szerszego marginesu, aby zniwelować odchylenia osiowe powstające podczas wstępnego dzielenia blach.
Precyzja cięcia wodą a geometria formatek
Wykorzystanie strugi wodnej pod wysokim ciśnieniem ułatwia zachowanie poprawnej geometrii elementów brązowych. Wynika to z faktu, że cięcie wodą nie wprowadza ciepła do struktury metalu, co skutecznie eliminuje strefę wpływu ciepła i zapobiega odkształceniom termicznym. Osiągane tolerancje wymiarowe, chropowatość powierzchni ciętej czy sama szerokość szczeliny nie są jednak wartościami absolutnymi. Zależą one od sztywności urządzenia, stopnia zużycia dyszy, prędkości posuwu oraz grubości dzielonego arkusza. Odpowiednie skalibrowanie maszyny pozwala uzyskać gładkie krawędzie, co odczuwalnie skraca czas mocowania elementu na stole frezarskim.
Półfabrykaty docięte pod konkretne zlecenie produkcyjne, w tym te przeznaczone na wałki z brązu, wymagają starannego zdefiniowania gabarytów przed rozpoczęciem prac. Dostarczaniem hurtowym oraz docinaniem na wymiar metali kolorowych zajmuje się LOKO A.Z. ZYMEK. Stan krawędzi po obróbce wstępnej i rzeczywiste odchyłki kształtu wpływają na czas potrzebny do ostatecznego skrawania i toczenia. Zbyt duża chropowatość krawędzi wydłuża operacje wykańczające, natomiast przekroczenie przyjętych tolerancji wymusza zebranie znacznie większej ilości materiału, co generuje wyższe koszty narzędziowe.
Zgodność materiału z realiami produkcyjnymi
Ostateczne zatwierdzenie formatki brązowej polega na powiązaniu parametrów stopu z możliwościami parku maszynowego. Pojedyncza cecha mechaniczna materiału nie wystarcza do przeprowadzenia bezproblemowej obróbki. Zestawienie wymogów wytrzymałościowych z przewidywaną metodą skrawania optymalizuje koszty zużycia płytek skrawających i redukuje ryzyko powstawania braków produkcyjnych. Spójne połączenie wizji projektanta z realiami technologicznymi gwarantuje, że gotowy element ślizgowy wytrzyma zakładane obciążenia i zapewni długotrwałą pracę mechanizmu.
Kategorie artykułów
Polecane artykuły

Hotele dla psów dolnośląskie – co zawiera standardowy pakiet usług?
Hotele dla psów w Dolnośląskiem to miejsca, które zapewniają naszym czworonogom komfort i bezpieczeństwo podczas naszej nieobecności. Dzięki szerokiemu wachlarzowi usług możemy być pewni, że pupile są dobrze zaopiekowane. Warto poznać standardowe pakiety oferowane przez te obiekty, aby dokonać świad

Jak szczeciński klimat zmienia terminy i intensywność cięcia drzew ozdobnych oraz owocowych
Pielęgnacja zieleni w rejonach nadmorskich rządzi się swoimi prawami, które mocno odbiegają od ogólnopolskich zaleceń dla ogrodnictwa. W przypadku Szczecina i całego województwa zachodniopomorskiego specyficzny mikroklimat wymusza całkowitą zmianę podejścia do harmonogramu prac. Łagodniejsze zimy zn